Gabarit en impression 3D, montage, calibre : de quoi parle-t-on ?
Avant de choisir un gabarit impression 3D, mieux vaut s'accorder sur les mots. Dans un atelier, « gabarit » recouvre plusieurs outils qui n'ont pas la même fonction. Les distinguer aide à choisir la matière et la technologie, et à formuler clairement la demande.
- Gabarit de guidage ou de perçage : il guide l'outil (foret, pointe à tracer, lame) pour que le trou ou la découpe tombe au même endroit sur chaque pièce.
- Montage (de maintien, d'assemblage, de collage, de soudage) : il tient la pièce en position, ou aligne plusieurs pièces, pendant l'opération.
- Gabarit de contrôle ou calibre : il vérifie une forme, une position ou une cote, par exemple un calibre « passe / ne passe pas ».
- Protections, cales, mâchoires douces, supports : ils protègent une pièce finie, la calent, ou rangent et présentent un outil au poste.
Ces outillages ont un point commun : ils sont souvent uniques, propres à une pièce ou à un poste, et peu sollicités au regard d'une pièce de machine. Leur rôle est de rendre un geste précis et répétable. C'est ce qui les rend intéressants à imprimer en 3D.
Les outillages qui valent la peine d'être imprimés
Les bons candidats partagent quelques traits : une forme propre à votre pièce, des quantités faibles, des efforts modérés et un dessin susceptible d'évoluer.
Gabarits de contrôle et de positionnement
Le gabarit épouse la pièce : contour, empreinte, butées, repères. L'impression 3D reproduit sans difficulté une forme gauche ou complexe, longue à usiner dans la masse. Si le plan de la pièce change, on modifie le modèle et on réimprime.
Montages d'assemblage, de collage et de perçage
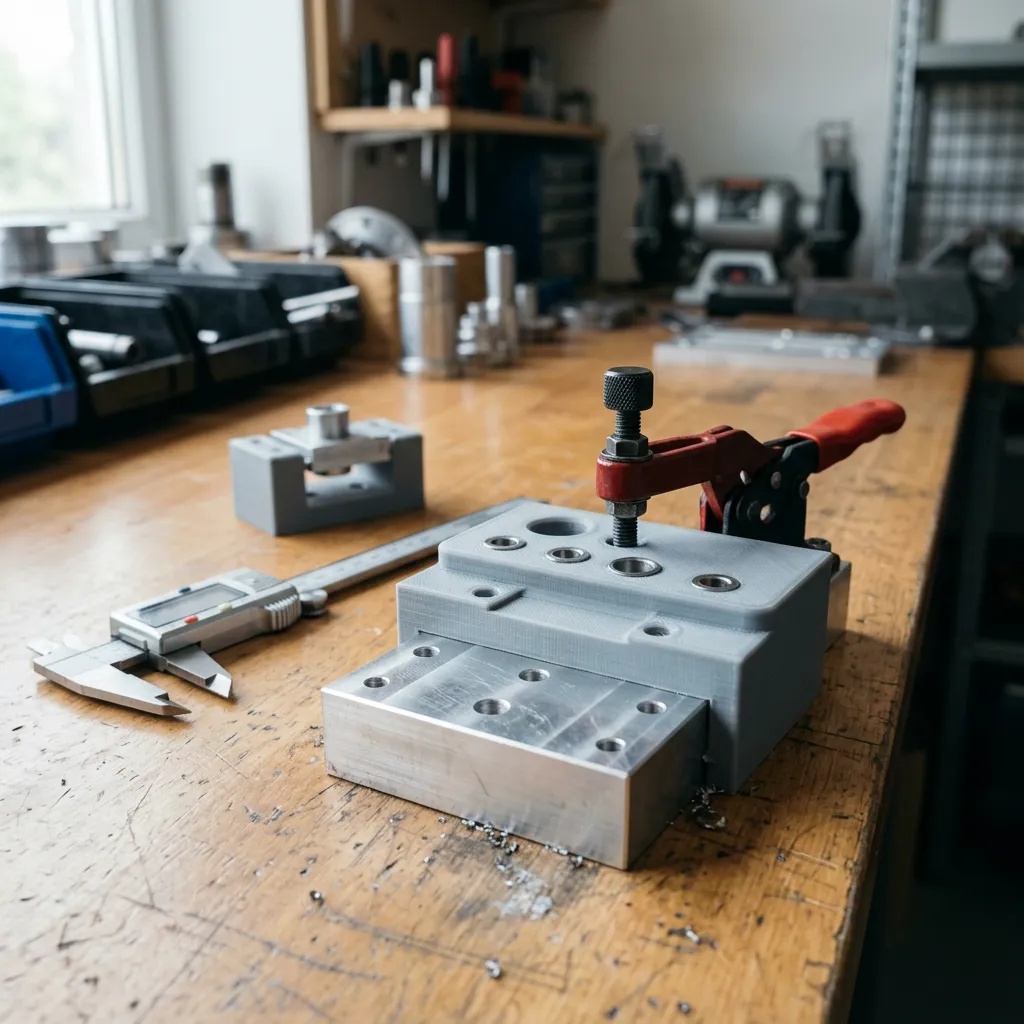
Ils maintiennent ou guident pendant une opération répétée. Le modèle peut intégrer d'emblée des logements, des repères, des passages d'outil et des allègements. Pour un gabarit de perçage, le foret ne doit pas frotter directement sur le plastique : on prévoit dès la conception le logement d'une douille métallique rapportée (voir plus bas, « Les tolérances et la reprise »).
Protections, cales et mâchoires douces
Elles évitent de marquer une pièce finie dans un étau, une pince ou un montage. Selon le besoin, on les imprime dans une matière souple (TPU, résines élastomères) ou rigide. On peut aussi associer un corps rigide à une surface de contact souple, imprimée à part puis rapportée, collée ou clipsée.
Supports d'outils, de capteurs et de postes
Porte-outils, organiseurs de poste, support de capteur, interface entre deux équipements standards : des pièces que personne ne vend, parce qu'elles dépendent de votre configuration. Le raisonnement est le même que pour adapter une pièce technique à un équipement existant.
Ergonomie et formes complexes
Poignées, prises en main, formes qui suivent le geste de l'opérateur, évidements pour alléger : l'impression 3D produit ces formes sans outillage spécifique, là où un bloc usiné les rend vite longues à réaliser.
Ceux qui ne s'y prêtent pas (ou pas sans précaution)
Un gabarit imprimé n'est pas un outillage métallique au rabais. Formlabs, fabricant de résines, l'écrit lui-même : les montages imprimés en SLA sont moins durables que des montages métalliques et s'usent avec le temps. Voici les cas où il faut s'arrêter, ou prévoir autre chose.
- Efforts élevés ou chocs répétés : bridage très serré, frappe, presse. Sous une charge prolongée, un plastique peut fluer et se déformer ; le métal reste la référence.
- Chaleur continue : proximité d'un four, d'un poste de soudure, d'une pièce qui sort chaude. Seules certaines matières conviennent, et seulement après vérification sur la fiche technique.
- Frottement et usure importants : foret guidé sans douille, glissière très sollicitée. On protège les zones de contact par des douilles ou des inserts métalliques rapportés, ou on en fait des pièces d'usure remplaçables.
- Cotes très serrées sans reprise : si la tolérance demandée est plus serrée que celles annoncées en standard sur nos pages impression 3D FDM et impression 3D SLA, il faut une reprise d'usinage ou une autre solution. Ces tolérances se confirment pour chaque pièce.
- Contact chimique agressif : solvants, huiles de coupe, produits de nettoyage, sans vérification préalable de compatibilité.
- Très grandes quantités d'un même outillage : c'est rare pour des gabarits, mais au-delà d'un certain volume, d'autres procédés deviennent pertinents.
- Outillage de sécurité ou certifié : levage, protection des personnes, outillage soumis à homologation. Sans validation formelle, on ne l'imprime pas.
Sur la tenue dans le temps des pièces imprimées en général, voir notre article sur les pièces et outils professionnels plus durables.
Quel matériau pour quel outillage
Le choix part de la contrainte (effort, chaleur, frottement, contact avec la pièce, chimie), pas du catalogue. Le tableau donne des pistes parmi les matières que nous imprimons ; la décision se prend sur fiche technique, pièce par pièce.
| Besoin | Piste en FDM | Piste en SLA (résine) |
|---|---|---|
| Gabarit de contrôle léger, maquette d'outillage, première itération | PLA, PETG | Résines standard (Grey, White, Black) |
| Montage d'usage courant en atelier | PETG, ABS, ASA | Tough 2000 |
| Efforts plus élevés, rigidité, charges répétées | PA (nylon), matières chargées fibre de carbone (PETG-CF, PA-CF) | Rigid 10K (chargée verre, très rigide) |
| Frottement, glissement | À étudier au cas par cas | Durable (faible friction) |
| Contact souple, mâchoires douces, protection anti-marquage | TPU (plusieurs duretés Shore) | Flexible 80A, Elastic 50A |
| Proximité d'une source de chaleur | ASA, PA, PPA-CF, selon la fiche technique | High Temp, sur étude de faisabilité |
| Manipulation de cartes électroniques | — | ESD, sur étude de faisabilité |
| Petits gabarits précis, détails fins | — | Résines SLA en général |
FDM ou SLA pour un gabarit ?
Le FDM convient aux grands outillages, au choix de matières le plus large et aux pièces qui travaillent mécaniquement. Le SLA convient aux petits gabarits précis, aux surfaces lisses et aux détails fins, dans un volume d'impression plus réduit. Volumes et tolérances de chaque technologie sont annoncés sur nos pages services. Notre article FDM, SLA ou SLS compare les trois procédés ; chez Osmoz 3D, nous travaillons en FDM et en SLA.
Une règle à garder : la température de service et la résistance chimique se vérifient sur la fiche technique de la matière retenue, au cas par cas. Pour la méthode, voir choisir le bon matériau pour votre projet.
Les questions à se poser avant de lancer
Ces réponses forment le brief de votre outillage. Plus elles sont précises, plus le premier exemplaire a de chances d'être le bon.
La fonction et les cotes critiques
- Que fait l'outillage : guider, maintenir, contrôler ou protéger ?
- Quelles surfaces sont fonctionnelles (portées, butées, empreinte) et lesquelles sont libres ? Ce qui n'est pas critique peut être allégé.
Les efforts
- Bridage, serrage, appui, chocs, vibrations : quelle intensité, dans quelle direction ?
- En FDM, la pièce résiste moins entre les couches que dans leur plan : l'orientation d'impression se décide en fonction des efforts, dès la conception.
La température et la chimie
- Pièce chaude, soudure, étuve, exposition au soleil ?
- Contact avec des huiles, des solvants, des produits de nettoyage ?
Les tolérances et la reprise
- Quelle tolérance est réellement nécessaire, comparée à celles annoncées pour la technologie envisagée ?
- Faut-il des inserts filetés, des douilles ou des goupilles métalliques ? Leurs logements se prévoient dans le modèle.
- Des zones sont-elles à reprendre en usinage ou au ponçage ?
La durée de vie et l'usure
- Combien d'utilisations par jour, et comment l'usure se verra-t-elle ?
- Faut-il des pièces d'usure remplaçables, ou un second exemplaire du gabarit ?
Le nombre d'exemplaires
- Un seul gabarit, ou un par poste, par ligne ou par site ?
- Le même fichier sert pour chaque exemplaire : c'est commode pour équiper plusieurs postes avec le même outillage.
Les fichiers et le contrôle
- Disposez-vous du modèle 3D de la pièce à recevoir, par exemple au format STEP ?
- Le gabarit est-il à concevoir ? Un plan coté, un croquis ou la pièce elle-même peuvent servir de point de départ à notre service de conception 3D.
- S'il sert au contrôle qualité, comment le gabarit sera-t-il lui-même vérifié avant sa mise en service ?
Comment Osmoz 3D peut vous accompagner
- Partir du besoin : vous décrivez l'opération, la pièce et les contraintes ; les questions ci-dessus servent de brief.
- Concevoir si besoin : nous modélisons le gabarit à partir d'un croquis coté, d'un plan ou d'une pièce existante, et livrons les fichiers STL et STEP.
- Choisir la technologie et la matière : FDM ou SLA selon la contrainte, avec une étude de faisabilité pour certaines résines de spécialité.
- Fabriquer : de l'exemplaire unique à la petite série, avec assemblage et pose d'inserts si nécessaire.
- Étudier en amont les outillages à risque (efforts, chaleur, cotes serrées) dans le cadre d'une étude de projet technique.
Nous travaillons depuis Isigny-sur-Mer, en Normandie, et le plus souvent à distance. Pour lancer un outillage, décrivez votre besoin dans le formulaire de devis.
En résumé
Imprimez ce qui est spécifique, peu sollicité et appelé à évoluer : gabarits de contrôle, montages d'assemblage, protections, supports. Gardez le métal pour les efforts élevés, la chaleur et l'usure forte, ou combinez les deux avec des inserts et des douilles rapportés. Choisissez la matière d'après la contrainte et sa fiche technique. Et préparez les réponses aux questions ci-dessus avant de demander un devis.
Pour aller plus loin : pour un outillage exigeant, découvrez notre étude de projet technique. Contexte : le gabarit en fabrication.